

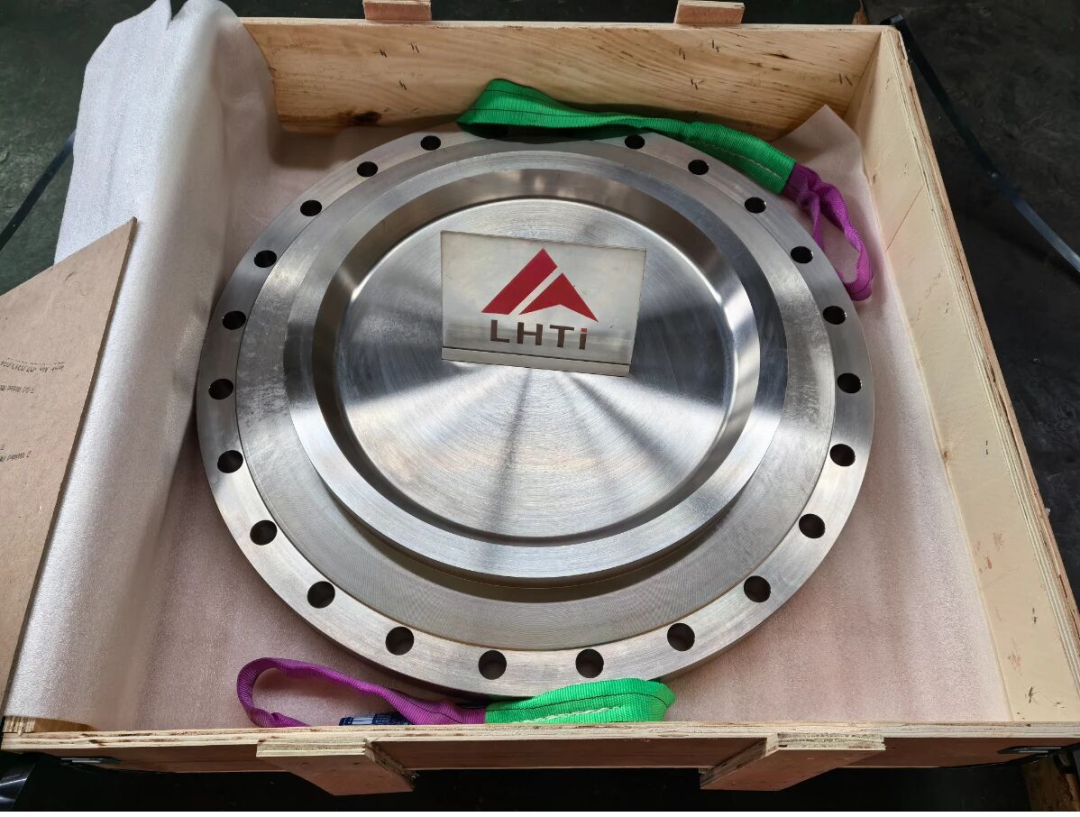
W wysokociśnieniowych zastosowaniach w przemyśle chemicznym i morskim nawet awaria pojedynczego kołnierza może prowadzić do poważnych wycieków, zanieczyszczenia środowiska i kosztownych przestojów. W przypadku systemów rurociągów kołnierz to nie tylko standardowy element – to krytyczne ogniwo łączące ciśnienie, uszczelnienie i bezpieczeństwo całego systemu.
W LHTI mocno wierzymy, że jakość nie jest „kontrolowana” podczas kontroli końcowej – jest ona „wkuwana” w produkt już od pierwszego dnia produkcji. Poniżej znajduje się rygorystyczny proces kontroli jakości, którego przestrzegamy przy produkcji kutych kołnierzy tytanowych.
Krok 1: Ścisła kontrola surowców u źródła
Pierwszym krokiem do uzyskania wysokiej jakości kołnierzy tytanowych nie jest kucie, ale dobór materiału. Do każdej partii wlewków lub sztabek tytanu, których używamy, dołączona jest pełna dokumentacja identyfikowalności materiału, zapewniająca możliwość sprawdzenia, sprawdzenia i prześledzenia składu chemicznego i właściwości mechanicznych. Podczas kontroli materiałów przychodzących skupiamy się na:
Pełne informacje o partii
Zgodność składu chemicznego ze specyfikacjami
Stabilne dane dotyczące właściwości mechanicznych
Jednolita mikrostruktura wewnętrzna
Brak widocznych wad mogących mieć wpływ na późniejszą obróbkę
Zdecydowanie unikamy stosowania złomu pochodzącego z recyklingu niewiadomego pochodzenia, aby zapobiec niestabilności produktu spowodowanej niewystarczającą czystością, wahaniami składu czy niejednorodną strukturą. W przypadku kołnierzy tytanowych im bardziej stabilny surowiec, tym bardziej niezawodne będzie późniejsze kucie, obróbka i wydajność eksploatacyjna.
Krok 2: Precyzyjne kucie i obróbka cieplna
Kucie jest kluczowym procesem poprawiającym właściwości mechaniczne tytanu. Dzięki dobrze zaprojektowanemu procesowi kucia można udoskonalić strukturę ziaren tytanu, zwiększając wytrzymałość, wytrzymałość i ogólną nośność kołnierza. Szczególnie istotna jest kontrola temperatury podczas kucia. Jeśli temperatura będzie zbyt wysoka, mogą wystąpić niepożądane zmiany mikrostrukturalne; niewłaściwa kontrola temperatury może również mieć wpływ na późniejszą stabilność obróbki i ostateczną wydajność. Dlatego ściśle kontrolujemy temperaturę kucia, proces formowania i wielkość odkształcenia.
Po kuciu równie ważne jest wyżarzanie próżniowe. Pomaga złagodzić naprężenia wewnętrzne, ustabilizować strukturę materiału, zmniejszyć ryzyko odkształcenia w późniejszej obróbce i przyczynia się do bardziej stabilnej stabilności wymiarowej podczas długotrwałej pracy. Cel jest jasny: sprawić, by kołnierz tytanowy był nie tylko „ukształtowany”, ale także „mocny, wytrzymały i niezawodny”.
Krok 3: Precyzyjna obróbka CNC
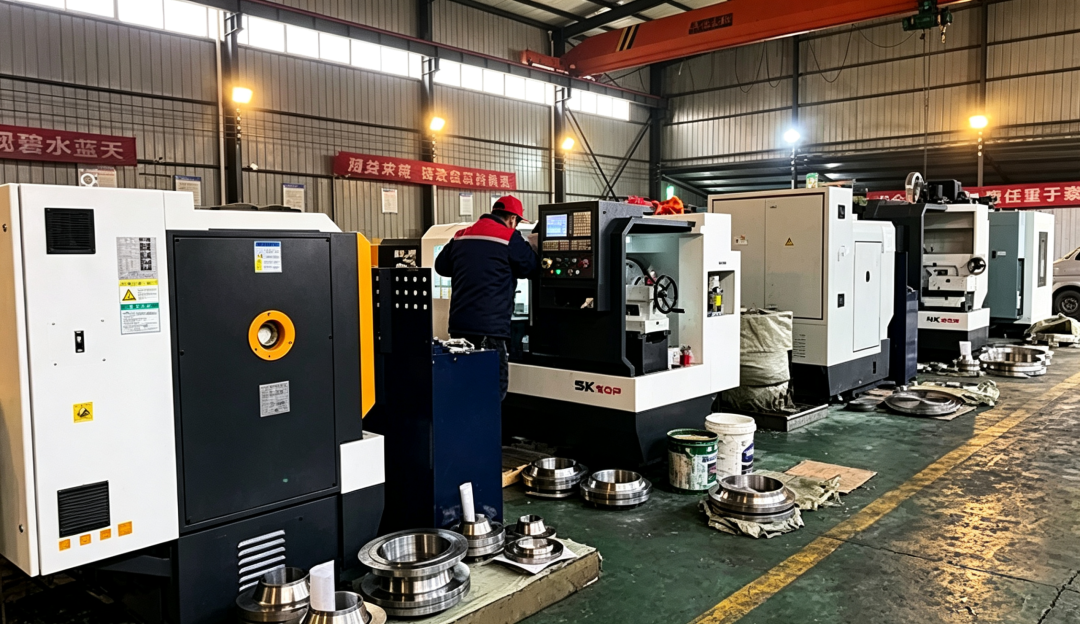
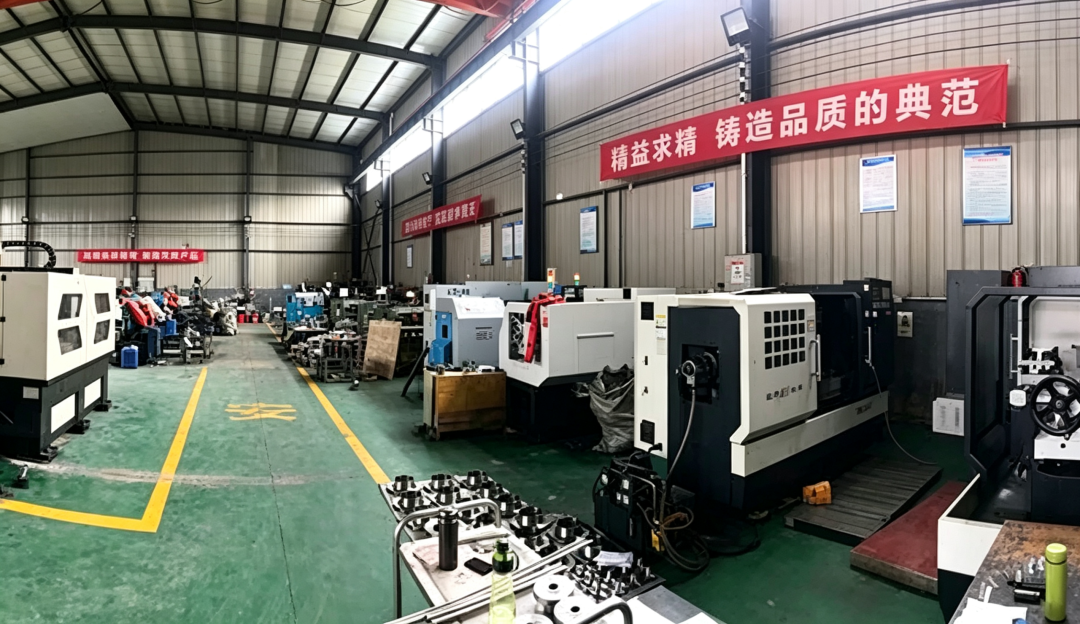
Prawdziwa wartość kołnierza ostatecznie leży w jego właściwościach połączeniowych i uszczelniających. Płaskość, chropowatość powierzchni, tolerancje wymiarowe i dokładność gwintu powierzchni uszczelniającej bezpośrednio wpływają na skuteczność uszczelnienia po montażu na miejscu. Jeśli powierzchnia uszczelniająca jest nierówna, chropowatość jest nierówna lub odchylenia wymiarowe są zbyt duże, nawet najlepszy materiał może powodować ryzyko wycieku. Dlatego wykorzystujemy urządzenia obróbcze CNC do obróbki o dużej precyzji, przy ścisłej kontroli:
Uszczelnianie płaskości twarzy
Chropowatość powierzchni
Grubość kołnierza
Dokładność położenia otworu na śrubę
Dokładność gwintu
Ogólna spójność wymiarowa

W przypadku kołnierzy stosowanych w środowiskach chemicznych, morskich i korozyjnych pod wysokim ciśnieniem precyzyjna obróbka nie jest „dodatkiem” – jest podstawą zerowego wycieku. Aby zapewnić niezawodne uszczelnienie w złożonych warunkach pracy, należy konsekwentnie kontrolować każdy wymiar.
Krok 4: Rygorystyczne badania nieniszczące (NDT)
Przed opuszczeniem naszej fabryki kołnierze tytanowe muszą przejść serię rygorystycznych kontroli. Nie jest to tylko rutynowa procedura, ale sposób na wcześniejsze wykrycie potencjalnych anomalii wewnętrznych lub powierzchniowych, zapobiegający przedostawaniu się produktów niezgodnych do miejsc realizacji projektu. Koncentrujemy się na trzech rodzajach inspekcji.
Badania ultradźwiękowe (UT)
UT służy do sprawdzania defektów wewnętrznych, takich jak pęknięcia, porowatość, wtrącenia lub inne niedoskonałości, które mogą mieć wpływ na integralność konstrukcji. W zastosowaniach wymagających wysokiego ciśnienia i dużych naprężeń defekty wewnętrzne mogą stać się potencjalnymi punktami awarii. Dlatego UT jest ważną metodą oceny wewnętrznej jakości kołnierzy tytanowych.
Testy penetracyjne (PT)
PT służy do wykrywania defektów powierzchni, takich jak mikropęknięcia, otwarte nieciągłości lub anomalie powierzchni. Nawet jeśli jakość wewnętrzna jest akceptowalna, wady powierzchni mogą rozprzestrzeniać się podczas późniejszego przetwarzania, instalacji lub serwisu. PT pomaga nam ściślej kontrolować jakość powierzchni.
Kontrola wymiarów i gwintów
Oprócz badań NDT równie istotna jest kontrola wymiarów i gwintów. Kołnierze nie są używane samodzielnie – muszą pasować do rur, uszczelek, śrub i interfejsów urządzeń. Dlatego otwory na śruby, gwinty, powierzchnie uszczelniające i wymiary połączeń muszą pozostać spójne. Dopiero gdy wszystkie wyniki kontroli będą zadowalające, produkt może przejść do kolejnego etapu.
Nasza filozofia jakości
W przypadku LHTI kontrola jakości kołnierzy tytanowych nie leży w gestii pojedynczego działu ani pojedynczego procesu. Obejmuje cały cykl – od przyjęcia surowca, kucia, obróbki cieplnej, obróbki skrawaniem, obróbki powierzchni, kontroli, aż po wysyłkę. Uważamy, że naprawdę niezawodne kołnierze tytanowe muszą jednocześnie spełniać następujące warunki:
Stabilny materiał
Jednolita struktura
Precyzyjna obróbka
Rygorystyczna kontrola
Pełna identyfikowalność
Tylko wtedy kołnierze tytanowe będą mogły działać niezawodnie przez długi czas w zastosowaniach krytycznych, takich jak wysokociśnieniowe zakłady chemiczne, inżynieria morska, odsalanie wody morskiej i media korozyjne.
Wniosek
Jakość kutych kołnierzy tytanowych zależy od precyzji kontroli każdego pojedynczego procesu. Od identyfikowalności surowców, przez kucie i obróbkę cieplną, po precyzyjną obróbkę CNC i badania nieniszczące – każdy krok wpływa na ostateczną niezawodność produktu. W przypadku zastosowań krytycznych, takich jak wysokociśnieniowa inżynieria chemiczna i morska, ryzyko uszkodzenia kołnierza wykracza daleko poza sam element – zagraża bezpieczeństwu i ciągłej pracy całego systemu. Dlatego LHTI produkując kute kołnierze tytanowe kieruje się tą zasadą: jakość nie jest sprawdzana na końcu – jest ona wbudowana od pierwszego dnia pod ścisłą kontrolą.


